Как экструдеры и ТПА создают мир вокруг нас
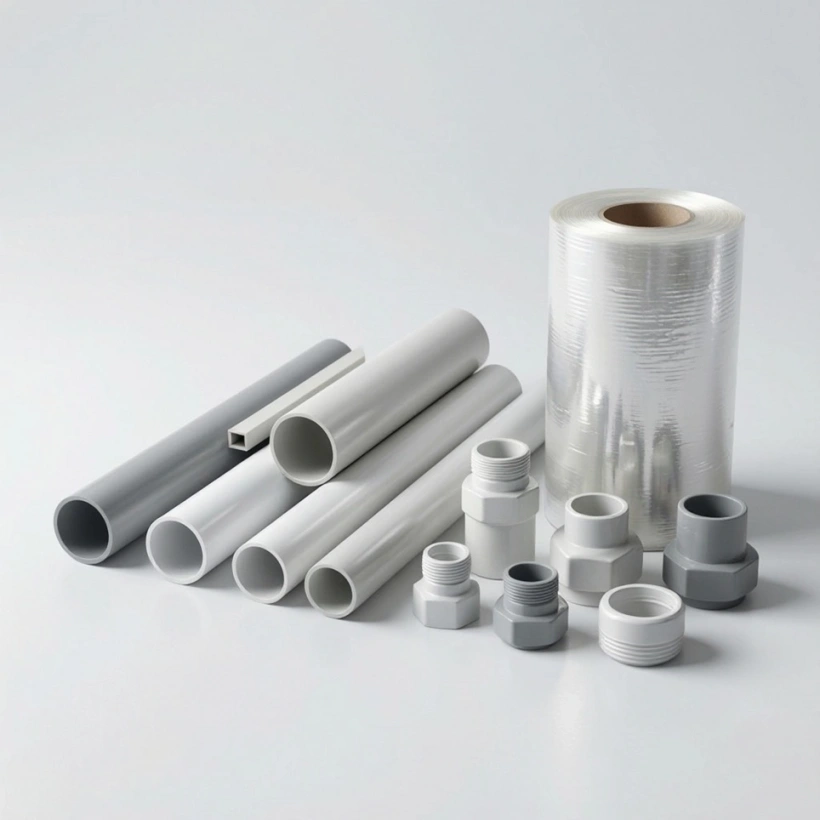
Нас повсюду окружают изделия из термопластов: плёнка, пакеты, трубы, оконные профили, изоляция кабелей, корпуса бытовой техники, крышки, фитинги, панели приборов. Две основные технологии производства изделий из пластика – экструзия и литьё под давлением. Обе они опираются на одно и то же свойство полимерных материалов: при нагреве размягчаться, при охлаждении затвердевать. Этот цикл можно повторять, если соблюдать технологические режимы. Именно это свойство пластика сделало экструзию и литьё под давлением массовыми методами производства изделий из термопластов.
Экструзия
Экструзия – технология, в которой расплав термопласта непрерывно выдавливается через головку (фильеру). Основной аппарат здесь – экструдер, машина непрерывного действия. Сначала в бункер засыпают гранулы. Шнек захватывает их и продвигает по обогреваемому цилиндру, где материал сжимается, плавится и гомогенизируется. Выйдя из головки, пластиковая заготовка калибруется, охлаждается, отводится, а затем режется или сматывается.
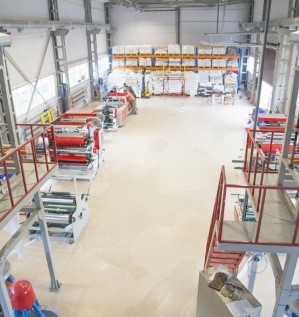
Ключевая особенность экструзии – непрерывность. Процесс идёт потоком, а не отдельными циклами. Производительность измеряют в килограммах в час или метрах в минуту. Линия обычно включает экструдер, головку, калибратор, охлаждающую ванну, тянущее устройство и узел намотки или резки.
Метод экструзии востребован там, где изделие имеет постоянное поперечное сечение или большую длину. Этим способом производят:
- листы и плёнку;
- трубы и профили;
- шланги и нити;
- кабельную оболочку;
- различные длинномерные изделия.
Можно выпускать большие объёмы одного типоразмера. Чаще всего экструдируют ПЭ, ПП, ПВХ, ПС и АБС. Точность по толщине или диаметру зависит от скорости отвода, температуры, давления и стабильности сырья. Геометрию задаёт оснастка: головка и калибратор. Переналадка на другой профиль требует замены инструмента и настройки линии. По сравнению с литьём экструзия выигрывает в производительности и непрерывности, но не позволяет получать сложные объёмные формы.
Три интересных факта по экструзии
- Современные экструзионные линии могут работать круглосуточно и даже месяцами без остановки, с перерывом на плановое обслуживание.
- Одна экструзионная линия способна обеспечить упаковкой крупное производство.
- Массовое изготовление оконных ПВХ-профилей стало возможным благодаря экструзии (длинные профили постоянного сечения).
Литьё под давлением
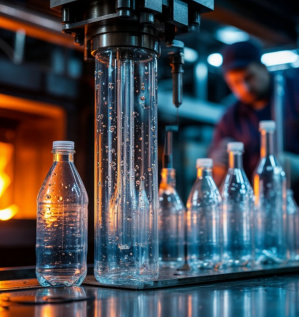
Технология инжекции, или литьё термопластов под давлением, реализуется на термопластавтомате (ТПА). Материал пластицируется в обогреваемом цилиндре, то есть доводится до расплава, и накапливается порцией перед впрыском с помощью шнека. Последний работает как поршень и впрыскивает расплав в закрытую форму. Форма заполняется, выдерживается под давлением, охлаждается, после чего раскрывается. Готовая деталь выталкивается выталкивателями, и цикл повторяется.
Ключевая особенность литья – дискретность (цикличность) и повторяемость. Каждый цикл даёт одну или несколько одинаковых деталей. Выдержка под давлением важна, поскольку компенсирует усадку материала и предотвращает пустоты и раковины.
Литьё под давлением выбирают для сложной объёмной геометрии таких изделий, как:
- крышки;
- фитинги;
- шестерни;
- автозапчасти;
- корпуса приборов;
- медицинские изделия;
- элементы бытовой техники.
Форма может иметь резьбы, рёбра, бобышки (приливы), закладные элементы. Точность размеров и поверхности обычно выше, чем при экструзии, поскольку геометрию задаёт жёсткая матрица. Чаще всего льют термопласты АБС, ПП, ПЭ, ПС, ПА, ПК и ПЭТ.
Форма стоит дорого, особенно стальная под крупную деталь, поскольку рассчитана на большое число смыканий. Поэтому технология окупается на серийном объёме, а не на единичных заказах. При выборе ТПА важны такие параметры, как:
- усилие смыкания (определяет размер формы);
- объём впрыска (определяет массу детали);
- число гнёзд (определяет производительность за цикл);
- время цикла (определяет темп выпуска).
По сравнению с экструзией литьё выигрывает в сложности формы, но уступает в непрерывности и производительности на длинномерных изделиях.
Три интересных факта по литью под давлением
- Литьё под давлением обеспечивает высокую повторяемость размеров. Именно поэтому LEGO-кирпичики из разных наборов, выпущенных с разницей в годы, чётко соединяются между собой.
- Многогнёздные формы позволяют получать несколько деталей за один цикл, что кратно повышает производительность.
- Одноразовые шприцы, наконечники, лабораторная посуда и корпуса инсулиновых ручек – почти всё это литьё под давлением.
Экструзия или литье – как выбрать технологию?
Начинать надо не с оборудования, а с продукта. Логика подбора такая: что будете делать → из чего → каких размеров → в каком объёме → с какой точностью и производительностью. Если изделие длинное и с одинаковым сечением, то скорее всего это экструзия. Если сложная объёмная деталь, повторяемая серийно, то это литьё.
Например, труба диаметром 110 мм и длиной 6 м обычно производится методом экструзии, а корпусная деталь с защёлками и резьбовыми бобышками почти всегда изготавливается на ТПА. На выбор технологии также влияют материал, размер, объём и экономика. Поэтому обращать внимание стоит на несколько факторов:
- Геометрия: постоянное сечение или сложная 3D-форма.
- Материал: ПЭ, ПП, ПВХ, АБС, ПК, ПА, ПЭТ и другие – не все перерабатываются одинаково.
- Размер: у экструзии ограничения по ширине и диаметру, у литья – по объёму впрыска и усилию смыкания.
- Объём: экструзия выгодна на метрах и килограммах, литьё – на количестве деталей.
- Точность: требования к допускам зависят от изделия; для литья характерны допуски на объёмную геометрию, для экструзии – на сечение и толщину.
- Экономика: стоимость экструзионной линии или ТПА, оснастки, энергопотребления, брака и переналадки.
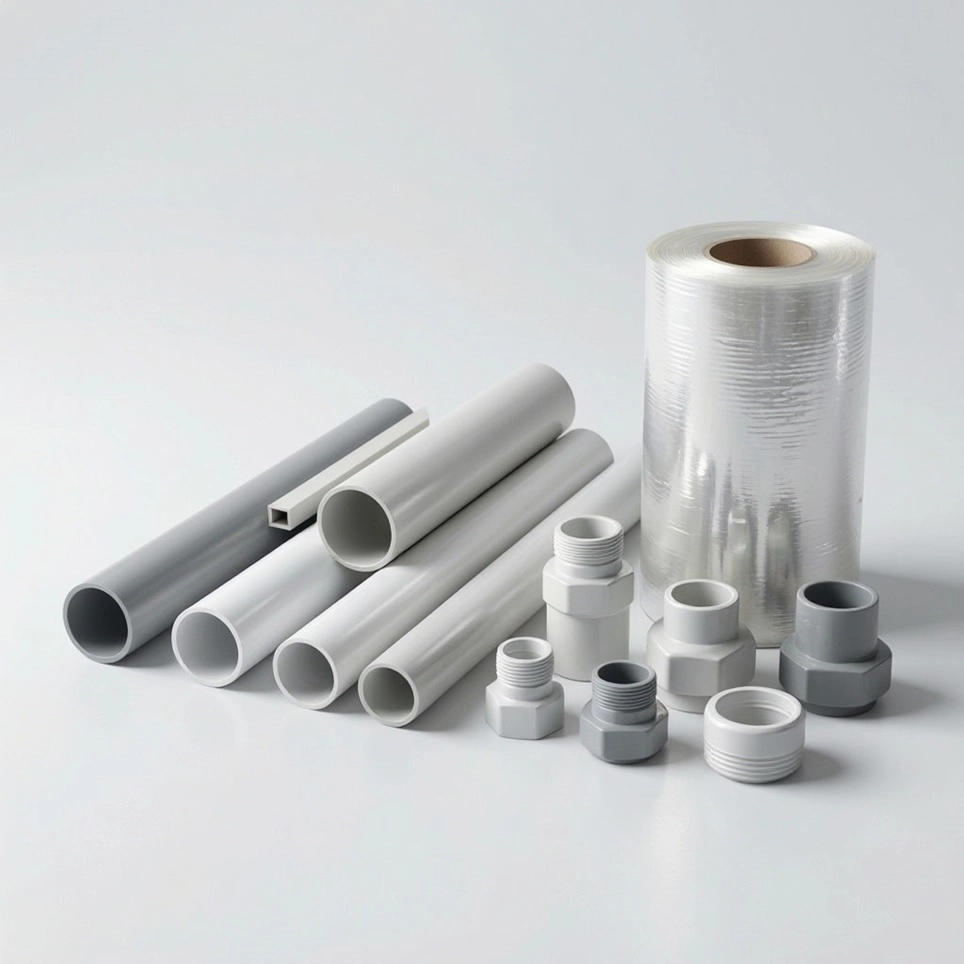
Часто технологии дополняют друг друга. Например, экструзией производят трубы, а литьём изготавливают соединительные фитинги для них. Поэтому выбор здесь заключается не в противопоставлении, а в поиске оптимального маршрута.
Заключение
Экструзия и литьё под давлением решают разные задачи. Одна технология создаёт длинные непрерывные изделия, другая формирует сложные объёмные детали. Вместе они охватывают огромную часть производства изделий из пластика. Правильный выбор технологии начинается с требований к готовому продукту: геометрии, материала, объёма, допусков и бюджета.
Если вы задумались между выбором экструзии и литья, то пришлите нам чертёж или техническое задание. Мы поможем подобрать технологию, оборудование и оснастку, оценить экономику и риски. Обращайтесь за консультацией – это сэкономит время и бюджет на старте.