Экструдеры для пластика – от сырья до готового изделия
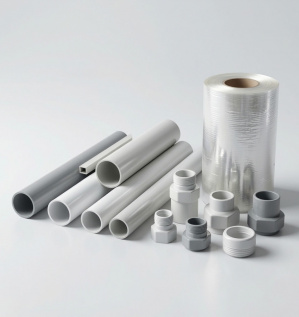
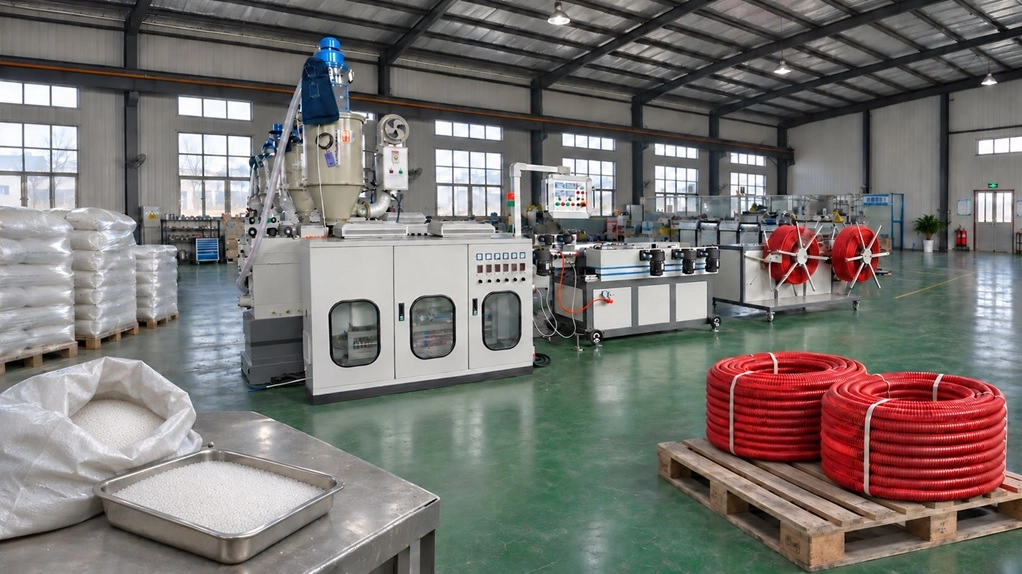
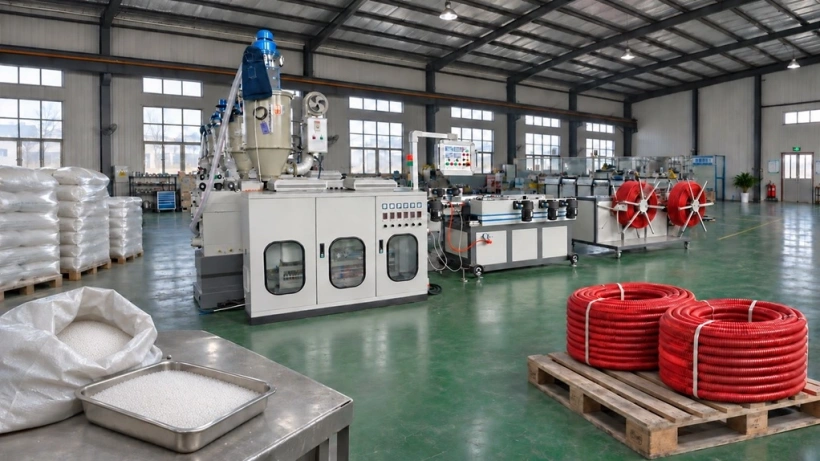
Экструдеры для пластика всё активнее применяются в производстве труб, кабельной изоляции, упаковочных лент, сварочных прутков, профилей, плёнок и листов. Одна и та же технология плавления позволяет выпускать продукцию разного назначения, а переналадка линии сводится к замене формующей оснастки и настройке режима. Для переработки подходит доступное сырьё: первичные гранулы, дроблёнка, флейки, порошки и технологические отходы собственного производства. Это снижает зависимость от поставщиков и расширяет возможности малых и средних производств.
Спрос на готовую продукцию растёт во всех регионах РФ, поскольку строительство, энергетика, ЖКХ, логистика и сельское хозяйство постоянно нуждаются в трубах, изоляции, упаковке и профильных изделиях. На этом фоне выигрывают те производства, которые понимают всю цепочку от сырья до готового изделия и подбирают оборудование под конкретный продукт. Экструдер для пластика становится эффективным только тогда, когда сырьё, оснастка и технология согласованы между собой.
Что такое экструдер и как его выбрать?
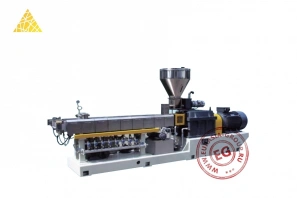
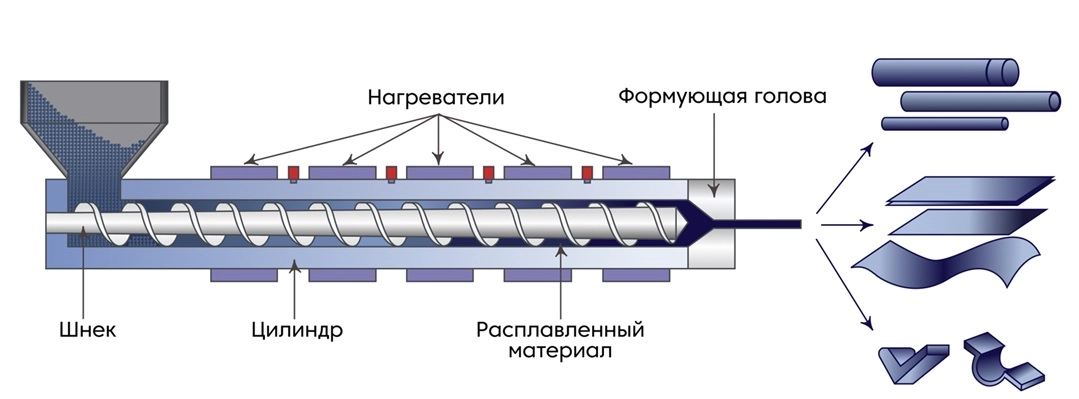
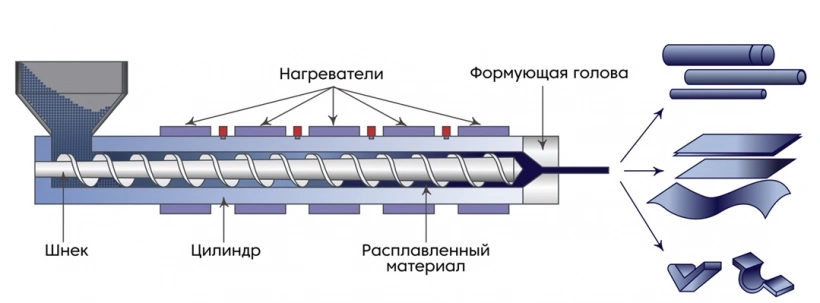
Принцип экструзии общий, однако состав линии определяется готовым продуктом. Машина захватывает материал, транспортирует его, плавит, гомогенизирует расплав и создаёт давление для продавливания через формующую головку. Плавление здесь лишь одна из операций. Основную работу выполняет пара «цилиндр и шнек», а остальные узлы обеспечивают стабильность процесса.
В состав машины входят:
- загрузочный бункер (принимает и подаёт сырьё);
- цилиндр с нагревателями (который удерживает тепло и выдерживает давление);
- шнек (захватывает материал, транспортирует его, перемешивает и плавит за счёт трения и нагрева);
- формующая головка с фильерой (распределяет поток и задаёт форму);
- система охлаждения (стабилизирует размеры и снимает тепло).
Сырьё закупают или получают на месте в виде гранул, дроблёнки, флейков, порошков и готовых смесей. Каждый формат требует своей подготовки. Гранулы обычно сушат и дозируют. Дроблёнку проверяют на однородность фракции и насыпную плотность. Флейки и порошки подают специальными дозаторами. Плёнку и кромку измельчают в компакторе или агломераторе и добавляют к грануле ограниченной долей. Универсальной настройки нет, поскольку полимеры различаются температурой плавления, вязкостью и чувствительностью к влаге.
При выборе экструдера сначала определяют конечное изделие, затем тип полимера, форму и размер сырья, требуемую производительность, допуски по геометрии и уровень автоматизации. Для гранул достаточно стандартной загрузки. Для дроблёнки важны однородность фракции и насыпная плотность. Для флейков и порошков нужны специальные дозаторы и системы подачи. Размер частиц и их форма влияют на захват шнеком и стабильность расплава не меньше, чем марка полимера. Поэтому экструдер подбирают под конкретное сырьё и продукт, а не по мощности привода и цене.
Одна технология плавления для разных изделий
В экструзии общим остаётся принцип плавления полимера, а остальные узлы линии подбирают под готовый продукт. На оборудование для производства пластиковых труб ставят кольцевую головку, калибровку, охлаждение и тяговое устройство. Для изготовления плёнки используют плоскую или кольцевую головку и систему намотки. Для листов добавляют каландр или полировальные валы. Для профильной продукции вводят калибраторы и узлы для сложной геометрии. Кабельное производство совмещает экструдер с подачей проводника и наложением изоляции.
Ту же технологию применяют для ПВХ-профилей, погонажных изделий, геосеток, прутков и филамента. Отдельно стоит компаундирование, где экструдер готовит гранулы. Во всех случаях экструдер отвечает за нагрев, гомогенизацию и давление, а последующие узлы формируют, охлаждают и принимают изделие.
Экономика проекта зависит не столько от экструдера, сколько от совместимости всех модулей в технологической цепочке. Например, производство гофрированных труб требует особой согласованности узлов, поскольку она определяет геометрию и прочность изделия.
Как производят гофрированные трубы (гофры)?
Гофрированная труба защищает кабели и проводку, поэтому применяется в электромонтаже, строительстве, дорожном хозяйстве и как гибкая защитная оболочка. Её ценят за гибкость, стойкость к коррозии, небольшой вес и удобство монтажа. Гофра сохраняет форму при изгибе и защищает содержимое от механических повреждений. Для разных нагрузок и диаметров подбирают материал и геометрию стенки.
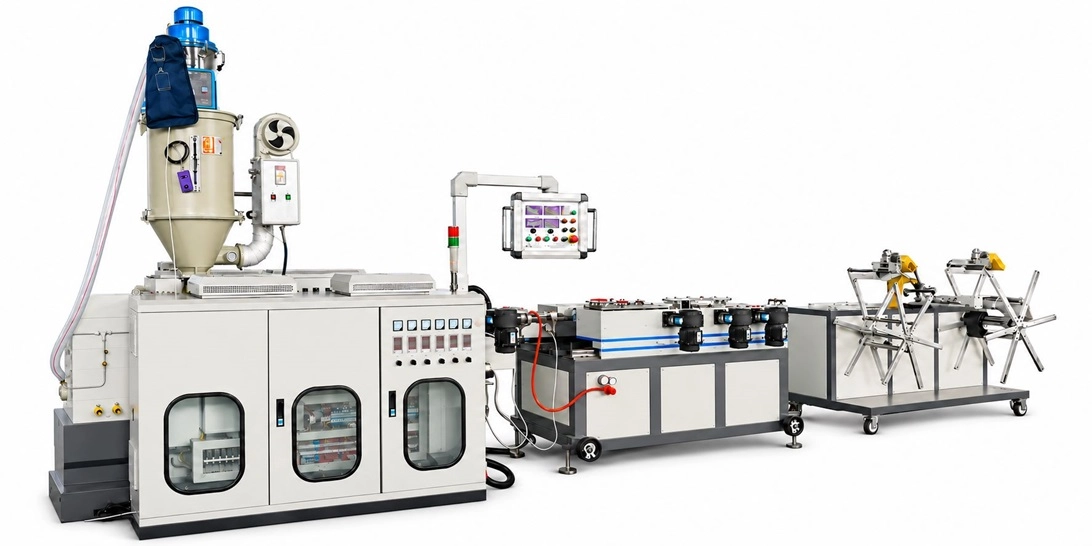
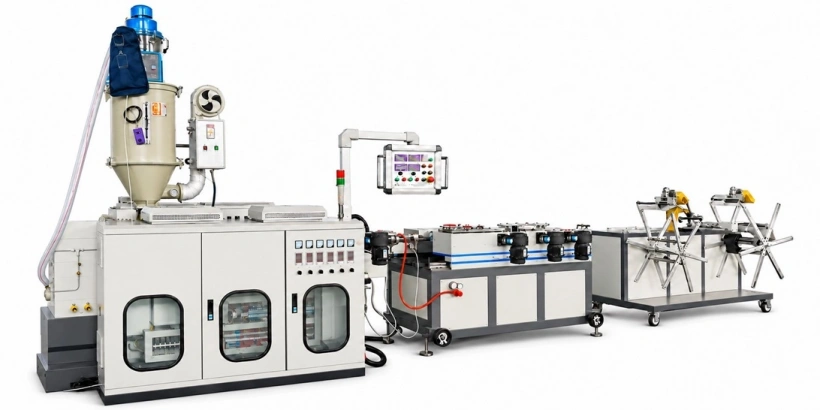
Рассмотрим линию для производства гофрированной трубы SJ-65/25. В её составе есть:
- одношнековый экструдер SJ-65/25;
- формовочная машина CXJ-60;
- формующая фильера;
- двухстанционная намоточная машина JPJ-1200.
Линия выпускает трубы диаметрами 15, 20, 25, 32 и 50 мм за счёт сменных формовочных комплектов. Мощность главного привода составляет 22 кВт, что определяет стабильность режима даже на тонкостенных изделиях.
Технологическая цепочка начинается с подготовки сырья. Полимер сушат до заданной влажности, при необходимости измельчают, дозируют и смешивают компоненты. Подготовленное сырьё равномерно подаётся в загрузочный бункер. Контроль влажности, размера частиц и расхода перед экструзией снижает риск дефектов поверхности и колебаний размеров.
В экструдере шнек транспортирует материал, нагреватели и трение плавят полимер, расплав перемешивается и подаётся к головке. Частотный преобразователь регулирует скорость вращения шнека. Это позволяет менять производительность, поддерживать стабильную толщину стенки и адаптировать режим под разные материалы.
Стабильная толщина стенки и равномерный расплав важнее максимальной скорости линии.
Расплав поступает в формующую машину CXJ-60. Там создаётся гофрированная поверхность, фиксируется геометрия изделия и происходит первичное охлаждение. Сменные комплекты форм позволяют переходить между диаметрами без замены всей линии. После формования труба охлаждается для закрепления наружного диаметра, сохранения профиля гофры и повышения механической прочности. Неправильный режим охлаждения приводит к деформациям и нестабильной геометрии.
Готовая труба поступает на намоточную машину JPJ-1200. Она формирует компактные бухты, поддерживает равномерное натяжение и готовит продукцию к упаковке и транспортировке. Двухстанционная конструкция сокращает простой при замене заполненной бухты.
Дополнительно линия может комплектоваться автоматическим загрузчиком, системой сушки, лазерным контролем диаметра и PLC-управлением. Эти опции повышают стабильность процесса и снижают нагрузку на оператора.
Резюме
Качество готового изделия во многом зависит от того, насколько конфигурация экструдера подходит для конкретного сырья и технологического регламента. Важны конструкция шнека, профиль температур, система охлаждения, точность формующей оснастки и синхронизация всех узлов линии. Для ПВХ критичен температурный контроль, для PET и PA важна сушка, для эластичных TPU и TPE нужна корректная подача. Ошибка на этапе подбора сырья или оснастки рано или поздно проявится в готовой продукции, даже если экструдер работает внешне стабильно.
Для подбора оборудования пришлите нам параметры будущей продукции и условия производства: материал, форму сырья, диаметр или профиль изделия, требуемую производительность, допустимые допуски, режим работы и доступную площадь. По этим данным можно определить конфигурацию линии, мощность привода, тип головки, системы охлаждения и приёмки. Чем точнее исходные данные, тем ниже риск переплаты за невостребованные опции и простоев из-за несовместимости узлов.