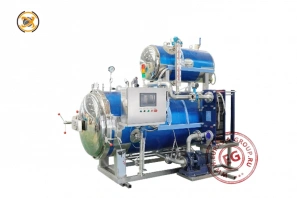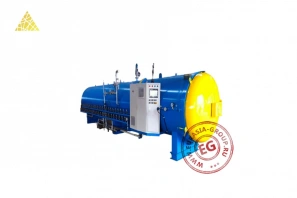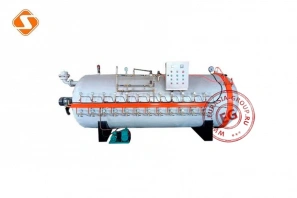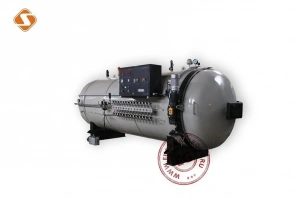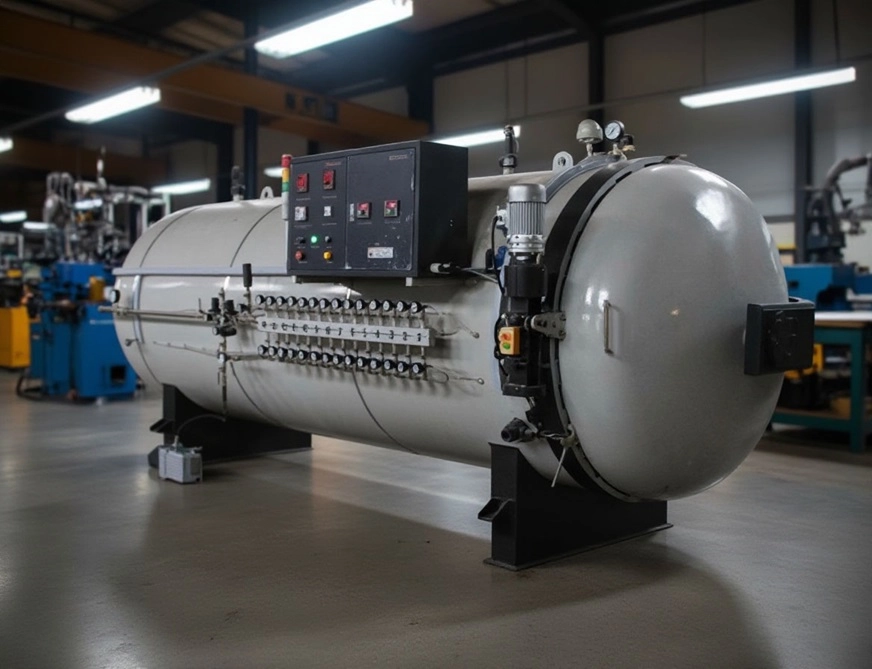
Как выбрать промышленный автоклав? Три ключевых риска.
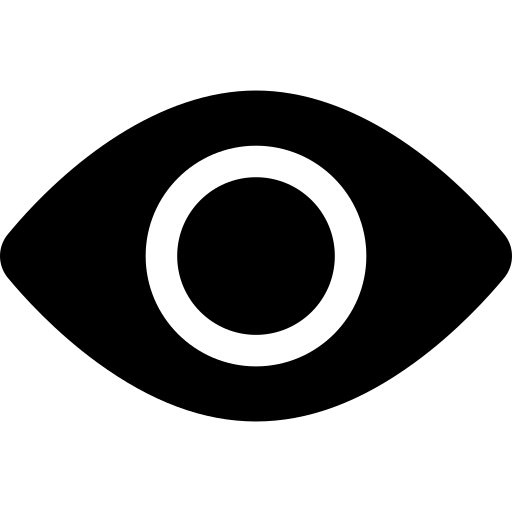
При модернизации линий стерилизации, вулканизации или отверждения композитов ошибка в выборе автоклава проявляется в экономике цикла. Завышенный объём камеры даёт загрузку 30-40%, рост удельного расхода пара и электроэнергии. Заниженный объём ведёт к недобору стерилизующего эффекта F₀, «холодным точкам» и браку. В пищевой и фармацевтической отрасли это оборачивается нарушением требований GMP* и штрафами. В производстве композитов – падением прочности и ростом возвратов. Ниже разберём, как объём, давление, температура, автоматизация и энергоконтур определяют совокупную стоимость владения оборудованием.
* GMP (Good Manufacturing Practice, «Надлежащая производственная практика») – международные правила производства и контроля качества лекарственных средств. В РФ поддерживается ГОСТ Р 52249-2009 и Правилами GMP ЕАЭС.
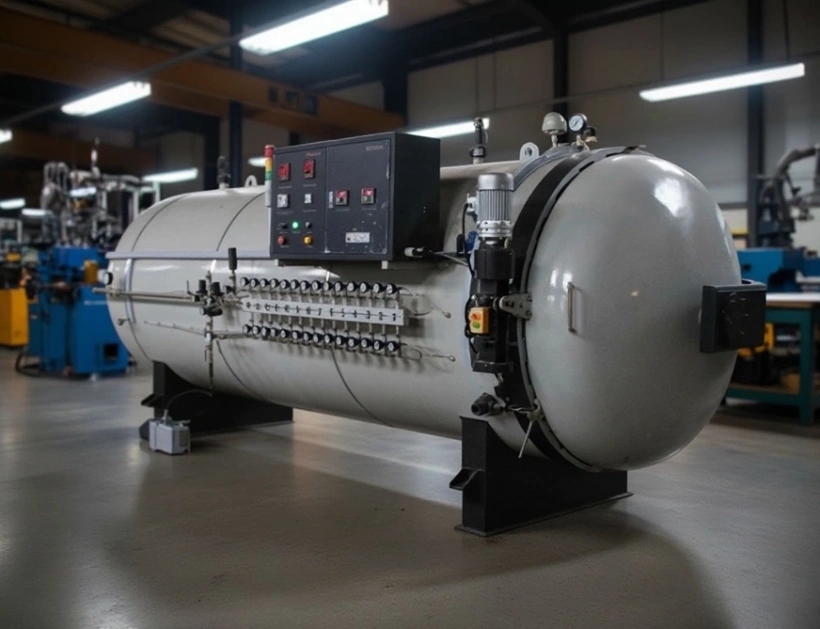
Три риска, которые определяют цену ошибки
Ошибка в выборе автоклава почти никогда не бывает локальной. Она проявляется не в момент пусконаладки, а позже – через простои, брак и перерасход энергии, которые накапливаются месяцами и отражаются на себестоимости. Ниже перечислим три риска, которые чаще всего недооценивают, когда сравнивают только цену, габариты и заявленные характеристики оборудования.
Первый риск – незапланированный простой
Самый очевидный риск – не поломка, а остановка всей линии из-за одного автоклава. Он без запаса по объёму или производительности становится «бутылочным горлышком»: партии накапливаются, сроки срываются. Если конструкция не рассчитана на интенсивный режим, то каждый ремонт останавливает участок. А ещё незавершённая инженерная подготовка площадки (фундамент, энергоподвод, пар, вентиляция, дренаж) нередко становится распространённой причиной задержек при вводе автоклава в эксплуатацию.
Второй риск – брак продукции
Внешне исправный автоклав может давать партии, не соответствующие регламенту. Причины и последствия брака разнородны:
- ошибка в температурном профиле или неравномерности нагрева;
- «холодные точки» – зоны, где стерилизация или отверждение не достигают нужных параметров;
- в пищевой и фармацевтике – нарушение требований безопасности;
- в производстве композитов – снижение прочностных характеристик изделий;
Скрытый брак, который выявляется после отгрузки, умножает репутационные и финансовые издержки.
Третий риск – энергетический
Энергетический риск не виден в счёте за оборудование, но виден в счёте за энергоресурсы. Автоклав энергоёмок, а при недозагрузке удельное потребление резко растёт. Аппарат с загрузкой 30–40% от номинала расходует непропорционально много на единицу продукции. При растущих тарифах это может стоить дороже разницы между бюджетной и правильно подобранной моделью.
Четыре ключевых параметра выбора
Выбор автоклава начинается с ответа на вопрос: что именно и в каких объёмах будет обрабатываться. От этого зависит всё остальное. Ниже перечислим четыре параметра, которые определяют, станет ли автоклав стабильным звеном линии или источником скрытых потерь.
1. Объём рабочей камеры
Объём определяет производительность и удельную себестоимость. Не гонитесь за максимальной вместимостью: считайте критическую партию и штатную загрузку. При 20-30% загрузки вы греете пустое пространство, а при 95-100% рискуете браком. Оптимум – 60-80% от номинала. Горизонтальные модели диаметром 1,2-5 м и длиной 1-30 м подходят для крупнотоннажных производств. Вертикальные аппараты компактнее, но уступают по производительности и удобству загрузки.
2. Давление и температура
Это «паспорт» процесса по регламенту. Решающее значение имеют стабильность и равномерность. Типовые режимы:
- 0,2-0,6 МПа и 110-150 °C для стерилизации и пастеризации;
- до 20 бар и 400 °C для композитов.
Отклонение температуры более ±2 °C недопустимо для ответственных процессов.
3. Автоматизация
Автоматизация делает автоклав управляемым и воспроизводимым. Чем выше требования к прослеживаемости, тем быстрее окупается современная система управления. В базовый набор входят:
- ПЛК с сенсорным интерфейсом;
- логирование ключевых параметров;
- автоматический расчёт стерилизующего эффекта (F₀).
Логирование – это непрерывная запись температуры, давления и времени с привязкой к архиву. Оно даёт доказательную базу: при разборе партии, аудите или проверке регулятора можно восстановить фактический ход процесса, а не полагаться на память оператора или бумажный журнал. Параметр F₀ – это накопленный стерилизующий эффект. Он определяет суммарную летальность обработки относительно эталонного микроорганизма с точкой отсчёта 121,1 °C и z-значением 10 °C. Проще говоря, F₀ показывает, скольким минутам при 121,1 °C эквивалентна данная обработка.
Система непрерывно измеряет температуру и для каждого интервала времени вычисляет вклад в летальность по формуле F₀ = Δt × 10^((T − 121,1)/10), после чего значения суммируются за цикл. При 121,1 °C F₀ растёт на единицу за минуту, при 131,1 °C – за 1,5 минуты, при 111,1 °C – за 10 минут. Расчёт нужен для доказательства стерильности. Он подтверждает, что партия получила достаточную обработку, обосновывает режим перед регулятором и заказчиком и защищает при разборе брака. Одновременно он не позволяет перегревать продукт, что ухудшило бы его свойства.
Автоматический расчёт исключает человеческий фактор и обеспечивает прослеживаемость каждой партии. Поэтому для производств по ISO и GMP автоматическое регулирование температуры и давления обязательно.
4. Энергопотребление
Энергопотребление сильно недооценивают при выборе оборудования. Помимо цены закупки рекомендуется оценивать совокупную стоимость владения – TCO (Total Cost of Ownership). Электрические автоклавы потребляют от 50 кВт-ч на цикл. Паровые аппараты экономичнее в эксплуатации, но требуют парогенератора и соответствующей инфраструктуры.
Чтобы перевести киловатты в деньги, нужны средняя мощность и длительность цикла. Формула такая: стоимость = P × t × тариф, где
- P – средняя мощность в кВт;
- t – длительность цикла в часах.
Для аппарата средней мощности это 25 кВт в течение 2 часов (нагрев, выдержка и охлаждение). Расход 50 кВт-ч при тарифе 9 руб./кВт-ч равен 450 рублям за цикл. При 500 циклах в год это уже 225 000 рублей. Для крупного автоклава 100 кВт и 4 часа дают 400 кВт-ч и 3 600 рублей за цикл. Подобные расчёты следует делать до покупки, так как они определяют TCO.
Теплоизоляция камеры, рекуперация тепла и работа на высоких загрузках – три главных способа снизить энергозатраты без потери качества.
Требования инфраструктуры и компоновка
Автоклав — тяжёлое и габаритное оборудование, и его установка начинается задолго до прибытия упаковочного ящика. Маршрут доставки (от места разгрузки до точки установки) должен быть проверен с учётом габаритов упаковки, а не только самого аппарата. Дверные проёмы, высота потолков, радиусы поворотов, несущая способность полов и переходы между напольными покрытиями – всё это требует предварительного аудита.
1. Фундамент
Фундамент под автоклав проектируется индивидуально: он должен выдерживать не только массу аппарата, но и массу загрузки, воды и вспомогательного оборудования. Для горизонтальных моделей большой длины критична равномерность опорной поверхности: перекос даже на несколько миллиметров создаёт неравномерную нагрузку на корпус и сокращает срок службы аппарата. После заливки фундамента до монтажа должно пройти не менее 7-10 дней для набора прочности.
2.Помещение
Автоклавная должна быть отдельной. Для аппаратов небольшой производительности достаточно площади от 10 м², для крупных горизонтальных моделей требуются цеха площадью от 50 м² и высотой потолков, позволяющей обслуживание верхних люков и арматуры. Обязательны:
- приточно-вытяжная вентиляция;
- рабочее и аварийное освещение;
- система дренажа с уклоном полов к сборнику конденсата.
Схема 1. Компоновка для вертикального автоклава (малое производство)
Вертикальная модель автоклава ставится у капитальной стены, зона загрузки обычно организована перед ним шириной не менее 1,5 м. Вспомогательное оборудование размещается вдоль противоположной стены или в смежном помещении. Проход между автоклавом и оборудованием не менее 1 м.
Схема 2. Компоновка для горизонтального автоклава
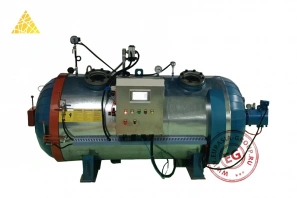
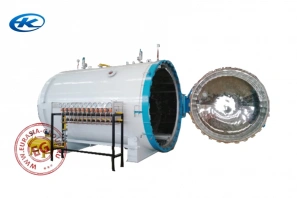
Крупногабаритный горизонтальный автоклав ставится на индивидуальном фундаменте вдоль длинной стены. Зона загрузки организована с торца, с рельсовым или рольганговым путём. Боковые проходы не менее 1,2 м. Вспомогательное оборудование выносится в отдельную зону или помещение.
3. Вспомогательное оборудование
Парогенератор, компрессор, вакуумный насос, системы водоподготовки – подбираются в комплексе с автоклавом. Они работают с ним, как единая система:
- парогенератор отвечает за нагрев и поддержание температуры;
- компрессор обеспечивает давление;
- вакуумный насос удаляет воздух из камеры;
- водоподготовка защищает контур от накипи и коррозии.
Каждый элемент рассчитывается под конкретный режим и загрузку: недостаточная мощность парогенератора затягивает выход на режим и увеличивает расход топлива, слабый вакуумный насос даёт неполное удаление воздуха и неравномерную обработку. Поэтому комплект подбирается одновременно с автоклавом, и только по расчёту.
Заключение
Выбор промышленного автоклава – непростая инженерная задача. Цена ошибки измеряется совокупными потерями от простоев, брака и перерасхода энергии за весь срок службы. Разница в цене окупается за счёт более низкой стоимости эксплуатации: экономии на энергоносителях, обслуживании и содержании инфраструктуры.
Универсальных рекомендаций нет, поскольку стерилизация консервов и отверждение композитов требуют разных решений. Каждый проект – это индивидуальный расчёт партии, режимов, инфраструктуры и энергобаланса.
Если вы выбираете автоклав или сомневаетесь, соответствует ли имеющееся оборудование задачам, запросите консультацию наших специалистов. Мы поможем подобрать аппарат с оптимальным соотношением производительности и энергопотребления, чтобы он стал точкой роста и не превратился в «бутылочное горлышко».